






Ozono Aplicaciones en la Industria de Alimentos
Téc. Magalí Parzanese

En 1997 la U.S. Food and Drug Administration (FDA) reconoció al ozono como GRAS (Generally Recognized As Safe) para su utilización en contacto con alimentos. No obstante fue en 2001 cuando este organismo dio su fallo definitivo, y aprobó la normativa del uso de ozono como aditivo de alimentos, durante su procesamiento o almacenamiento. Sin embargo muchas industrias ya habían comenzado a investigar las aplicaciones de este gas, e incluso las habían puesto en práctica. Por esto, actualmente existen procesos de limpieza y desinfección, así como técnicas de conservación, en los más diversos sectores alimentarios que incluyen al ozono, los cuales son sumamente efectivos y presentan importantes ventajas.
I. Ozono en cámaras frigoríficas

La conservación en cámaras frigoríficas de productos perecederos como carnes, pescado, vegetales, lácteos, etc. está ampliamente difundida en la industria. La gran desventaja de estos equipos es la necesidad de procesos secundarios que eviten el desarrollo de microorganismos resistentes a las bajas temperaturas y la generación de malos olores en el interior de las cámaras. Entre los sistemas que apoyan la acción del frío se pueden citar la radiación ultravioleta, carbón activado, compuestos de amonio cuaternario, aldehído fórmico, permanganato potásico, etc. Sin embargo todos ellos presentan el inconveniente de producir residuos tóxicos, por lo que no pueden entrar en contacto directo con los alimentos. Por ello en la actualidad se prefiere la utilización de ozono como alternativa a los anteriores, debido principalmente a su baja toxicidad, a sus propiedades como desinfectante y desodorizante y a la escasez de residuos al finalizar el proceso. Dependiendo de las condiciones de temperatura y humedad y del tipo de producto a conservar, la dosis de aplicación de ozono en cámaras frigoríficas varía de 0,6 a 1,6 mg / m³.
Es posible afirmar que la ozonización cumple cuatro objetivos esenciales que aseguran una correcta conservación de los alimentos, tanto en cámaras frigoríficas como en locales de manipulación, conservación y distribución:
 Los vegetales son alimentos frágiles al momento de almacenarlos. Debido a que contienen un alto porcentaje de agua, 90% aproximadamente, aumentan la humedad relativa del ambiente de almacenamiento, generando las condiciones óptimas para el desarrollo de microorganismos. Como consecuencia se generan malos olores y se deteriora la apariencia del producto. Esto último hace necesario la desinfección posterior de todo el ambiente de almacenamiento para evitar que las bacterias y hongos se transmitan a la partida siguiente.
Esto ocasiona grandes pérdidas económicas en la industria de vegetales. Para evitarlas o disminuirlas es recomendable la aplicación de ozono desde el transporte, así como el lavado de los cestos o cajones contenedores al momento de la recolección, logrando así que lleguen a las cámaras en inmejorables condiciones.
El tratamiento con ozono retrasa en un 20% o 30% la maduración de muchos vegetales, lo que permite la prolongación de su vida útil. Esto se debe principalmente a la acción del ozono sobre el etileno (H2C=CH2), compuesto orgánico que actúa en el inicio de la maduración de frutas y verduras. Debido al alto poder oxidante del ozono, reacciona con este transformándolo en dióxido de carbono (CO2) y agua (H2O), a través de las siguientes reacciones:

Cabe destacar que el óxido de etileno (C2H4O), producto de la primera reacción, es un eficaz inhibidor del crecimiento de microorganismos, por lo cual se mantienen las cámaras desinfectadas constantemente evitando entonces las costosas desinfecciones que deberían realizarse en caso de no existir tratamiento con ozono. Actualmente existen numerosos estudios que confirman la eficacia del ozono para la conservación de manzanas, duraznos, bananas, naranjas, melocotones, peras, plátanos, melones, fresas, uvas, papas, tomates, entre otros.
III. Ozono en la industria cárnica y pesquera
 Es sabido que todas aquellas industrias o establecimientos en los que se procesan, almacenan o comercializan carnes o pescados, cuentan indispensablemente con equipos de frío para la congelación y/o conservación de los productos. Sin embargo muchos de los microorganismos que permanecen inactivos dentro de las cámaras frigoríficas, se reestablecen una vez que alcanzan la temperatura ambiente. El ozono, por su parte, destruye bacterias, mohos, esporas y todos aquellos microorganismos que se incorporan a la carne durante las distintas etapas de producción, obteniéndose de esta manera alimentos inocuos sin importar la temperatura a la que se encuentren. Para esto es imprescindible que el tratamiento se inicie con la primera etapa de producción, es decir en el matadero, ya que los microorganismos que pueden alterar la calidad del producto se adhieren a él durante su manipulación (la masa muscular de cualquier animal sano no contiene microorganismos). Mediante la incorporación de pequeñas concentraciones de ozono a la atmósfera del lugar donde se estén procesando o almacenando los productos cárnicos (se recomienda una dosificación de 2 a 3 p.p.m. en el proceso de congelación, siendo suficiente 1 p.p.m. durante la conservación), se obtienen los siguientes resultados:

Lo que se debe tener en cuenta al momento de utilizar el tratamiento con ozono es que debe aplicarse en todas las etapas de producción si se desea obtener un mejor resultado. Se recomienda contar, tanto en el matadero, como en los lugares de fraccionamiento, transporte, almacenamiento y comercialización, con una atmósfera que contenga las concentraciones de ozono correctas, dependiendo de la temperatura, humedad y producto a tratar.
IV. Ozono en la industria del vino
El ozono se utiliza en la industria del vino en las etapas de desinfección de barriles, lavado de botellas y aseos CIP (Clean in place) de estanques, máquina llenadora, transportadores y sanitización de superficies. Es importante destacar que principalmente se usa agua ozonizada con diferentes concentraciones, debido a que se trata de operaciones de limpieza y desinfección de equipos. Las principales características y resultados de un tratamiento con ozono en bodegas, ya sea en estado gaseoso o disuelto en agua, son los siguientes:
 La necesidad de humedad relativa elevada, para un óptimo proceso de maduración de quesos, puede ser un problema en la industria. En esas condiciones se desarrollan mohos en la superficie de los quesos, los cuales posteriormente deben ser quitados mediante lavado y raspado. No obstante, esto puede impedirse a través del uso de atmósferas ozonizadas en las cámaras de maduración, permitiendo trabajar a humedades relativas altas sin pérdidas de peso subsiguientes. Es importante destacar que el uso de ozono no afecta el aspecto ni el sabor de los quesos.
VI. Ozono en la conservación de huevos
El ozono, impide el desarrollo de aquellos microorganismos responsables de la descomposición de los huevos, prolongando el período de almacenamiento sin causar disminución alguna en la calidad de éstos. Los huevos se alteran por acción de bacterias y hongos, para evitarlo se conservan a baja temperatura, sin embargo cuando la humedad relativa en su interior es alta, sucede que los microorganismos crecen entre la cáscara y la membrana. Por eso es primordial el control de esta humedad relativa. Está demostrado que utilizando concentraciones de ozono menores a 2-3 p.p.m. no se observa el crecimiento de mohos dentro del huevo, ya que se controla eficazmente la humedad relativa. Además, se controlan los olores de las cámaras de almacenamiento.
Es posible afirmar que la ozonización cumple cuatro objetivos esenciales que aseguran una correcta conservación de los alimentos, tanto en cámaras frigoríficas como en locales de manipulación, conservación y distribución:
- Mantiene la limpieza y desinfección del ambiente.
- Evita o disminuye la pérdida de peso de los alimentos durante su almacenamiento.
- Desodoriza completamente el ambiente, impidiendo la transmisión de olores de un alimento a otro.
- Favorece la conservación de los alimentos por un período de tiempo mayor.
Esto ocasiona grandes pérdidas económicas en la industria de vegetales. Para evitarlas o disminuirlas es recomendable la aplicación de ozono desde el transporte, así como el lavado de los cestos o cajones contenedores al momento de la recolección, logrando así que lleguen a las cámaras en inmejorables condiciones.
El tratamiento con ozono retrasa en un 20% o 30% la maduración de muchos vegetales, lo que permite la prolongación de su vida útil. Esto se debe principalmente a la acción del ozono sobre el etileno (H2C=CH2), compuesto orgánico que actúa en el inicio de la maduración de frutas y verduras. Debido al alto poder oxidante del ozono, reacciona con este transformándolo en dióxido de carbono (CO2) y agua (H2O), a través de las siguientes reacciones:
Cabe destacar que el óxido de etileno (C2H4O), producto de la primera reacción, es un eficaz inhibidor del crecimiento de microorganismos, por lo cual se mantienen las cámaras desinfectadas constantemente evitando entonces las costosas desinfecciones que deberían realizarse en caso de no existir tratamiento con ozono. Actualmente existen numerosos estudios que confirman la eficacia del ozono para la conservación de manzanas, duraznos, bananas, naranjas, melocotones, peras, plátanos, melones, fresas, uvas, papas, tomates, entre otros.
III. Ozono en la industria cárnica y pesquera
- Conseguir una carne más tierna, debido a que el ozono estimula la acción digestiva de las enzimas
- Asegurar la inocuidad de los productos cárnicos
- Aumentar considerablemente el tiempo de almacenamiento, lo que extiende la vida útil de carnes y pescados
- Disminuir significativamente las pérdidas de peso
- Mejorar el aspecto visual del producto
- Suprimir olores desagradables dentro de las cámaras frigoríficas
Lo que se debe tener en cuenta al momento de utilizar el tratamiento con ozono es que debe aplicarse en todas las etapas de producción si se desea obtener un mejor resultado. Se recomienda contar, tanto en el matadero, como en los lugares de fraccionamiento, transporte, almacenamiento y comercialización, con una atmósfera que contenga las concentraciones de ozono correctas, dependiendo de la temperatura, humedad y producto a tratar.
IV. Ozono en la industria del vino
El ozono se utiliza en la industria del vino en las etapas de desinfección de barriles, lavado de botellas y aseos CIP (Clean in place) de estanques, máquina llenadora, transportadores y sanitización de superficies. Es importante destacar que principalmente se usa agua ozonizada con diferentes concentraciones, debido a que se trata de operaciones de limpieza y desinfección de equipos. Las principales características y resultados de un tratamiento con ozono en bodegas, ya sea en estado gaseoso o disuelto en agua, son los siguientes:
- Se garantiza el control de la contaminación bacteriana sin afectar la madera de los barriles
- Se requiere de tiempos de contacto corto para destruir completamente bacterias, virus y levaduras
- Se trata de una tecnología limpia, ya que no genera subproductos que tengan que ser posteriormente tratados por problemas medioambientales
- No origina problemas de corrosión
- A diferencia del cloro, no genera inconvenientes posteriores al tratamiento respecto a las características organolépticas del producto
- No es necesario la utilización de una caldera, ya que no es indispensable trabajar a temperaturas elevadas para asegurar la desinfección
- Es posible aplicar ozono en cualquiera de las etapas que requieran una desinfección completa; ya sea en fase gas (desinfección de piping, silos, tapones, etc.), o en fase acuosa (desinfección de botellas, estanques, máquinas llenadoras, etc.)
- Se disminuye considerablemente el volumen de agua destinada a la desinfección, ya que es menor el número de enjuagues finales que deben hacerse
- Utilizando agua ozonizada en concentraciones de 1 – 3 ppm por 20 minutos, se puede sustituir totalmente la etapa de aseos CIP con uso de químicos, e incluso disminuir la frecuencia de las etapas alcalinas y ácidas de dichos programas
VI. Ozono en la conservación de huevos
El ozono, impide el desarrollo de aquellos microorganismos responsables de la descomposición de los huevos, prolongando el período de almacenamiento sin causar disminución alguna en la calidad de éstos. Los huevos se alteran por acción de bacterias y hongos, para evitarlo se conservan a baja temperatura, sin embargo cuando la humedad relativa en su interior es alta, sucede que los microorganismos crecen entre la cáscara y la membrana. Por eso es primordial el control de esta humedad relativa. Está demostrado que utilizando concentraciones de ozono menores a 2-3 p.p.m. no se observa el crecimiento de mohos dentro del huevo, ya que se controla eficazmente la humedad relativa. Además, se controlan los olores de las cámaras de almacenamiento.
Ver también: Parte I
Nanotechnology Symposium VI Progress in Protection




Nanotechnology Symposium VI: Progress in Protection
October 13, 2010
Discussion topics included:
Discussion topics included:
- Collaboration between DTSC's Office of the Chief Scientist, the National Institute for Occupational Safety and Health (NIOSH) and California's leading universities to fill data gaps via the development of ENM risk-based guidelines for use in academic research laboratories
- Practical insights from nanomaterial manufacturers regarding health and safety
Fuente: UCCEIN
La Tecnología detrás del Microchip Canal Inti

Click on image
¿Para qué sirve un microchip? ¿Cómo funciona? ¿Estos componentes que están en los celulares, airbags y múltiples dispositivos se fabrican en la Argentina? Enterate más, junto a los especialistas del INTI en el siguiente video.
Fuente: CanalInti
Reología para comprender el comportamiento de los alimentos
Steve Carrington
La industria de los alimentos ofrece una gama de productos más diversa que cualquier otra, y para una base de clientes extremadamente exigente.
Típicamente, los productos requieren de un procesamiento y una manipulación cuidadosos. El rendimiento en términos de variables como la extensibilidad, la estabilidad, la tasa de disolución y los parámetros sensoriales como el sabor, la sensación en boca y el aspecto son claves. La elevada calidad también es fundamental y el desarrollo de producto es un proceso continuo.
Por lo general, los comestibles son dispersiones concentradas de partículas sólidas en un medio líquido o emulsiones y presentan un comportamiento que puede ser complejo y difícil de racionalizar. En este artículo, se exploran las formas en las cuales las mediciones reológicas pueden ayudar a los procesadores de alimentos a entender el comportamiento del producto y tratar el control de calidad (QC por sus siglas en Inglés), la calidad del producto y las cuestiones de procesamiento. Se definen las propiedades reológicas, y se ilustran los métodos de mediciones expuestos como así también la relevancia de la información producida con referencia a los ejemplos industriales. El artículo se centra en el uso de los reómetros rotativos.
¿Por qué medir las propiedades reológicas?
La reología es el estudio de la forma en la cual los materiales fluyen y se deforman cuando están sujetos a fuerzas externas. Por lo tanto, las propiedades reológicas como la viscosidad, la viscoelasticidad y el límite de fluencia cuantifican aspectos del comportamiento de los comestibles.
Por lo general, los comestibles son dispersiones concentradas de partículas sólidas en un medio líquido o emulsiones y presentan un comportamiento que puede ser complejo y difícil de racionalizar. En este artículo, se exploran las formas en las cuales las mediciones reológicas pueden ayudar a los procesadores de alimentos a entender el comportamiento del producto y tratar el control de calidad (QC por sus siglas en Inglés), la calidad del producto y las cuestiones de procesamiento. Se definen las propiedades reológicas, y se ilustran los métodos de mediciones expuestos como así también la relevancia de la información producida con referencia a los ejemplos industriales. El artículo se centra en el uso de los reómetros rotativos.
¿Por qué medir las propiedades reológicas?
La reología es el estudio de la forma en la cual los materiales fluyen y se deforman cuando están sujetos a fuerzas externas. Por lo tanto, las propiedades reológicas como la viscosidad, la viscoelasticidad y el límite de fluencia cuantifican aspectos del comportamiento de los comestibles.
Control de calidad (QC) y desarrollo de producto
Muchos aspectos del rendimiento de los productos, incluyendo algunas variables sensoriales, pueden ser directamente correlacionados con las propiedades reológicas. Los mismos son medibles y pueden utilizarse para cuantificar el rendimiento del producto para el control de calidad (QC) o para aplicaciones relacionadas con el desarrollo de productos. Por ejemplo, la información reológica puede utilizarse para predecir propiedades como la sensación en boca o la tendencia de un material a pegarse en el paladar (una propiedad viscoelástica), la estabilidad de almacenamiento y la extensibilidad.
En algunos casos, los estudios reológicos pueden, por lo tanto, utilizarse para complementar o reemplazar, paneles de degustación que requieren mucho tiempo o regímenes de prueba más complejos.
Además, la capacidad de estudiar sistemáticamente el impacto de los aditivos o los componentes del producto sobre un aspecto particular del rendimiento, optimiza el proceso de desarrollo del producto. En resumen, los análisis reológicos pueden ser una manera rentable de verificar la consistencia del producto, para el control de calidad (QC) y/o una herramienta útil para acelerar el desarrollo del producto.
Diseño del proceso
La información sobre la viscosidad se utiliza como rutina en el diseño de muchos artículos del equipamiento de proceso, incluyendo agitadores, tuberías, bombas e intercambiadores de calor, por lo tanto es necesario contar con valores apropiados para el diseño de cualquier equipamiento de proceso. La comprensión de las propiedades reológicas también puede ayudar a los ingenieros en la evaluación de otros aspectos del diseño de proceso, y a determinar cómo se comportarán los productos nuevos en comparación con los materiales existentes.
Definición de las propiedades básicas
Para comprender la importancia de la información reológica, es necesario entender el significado de los términos básicos.
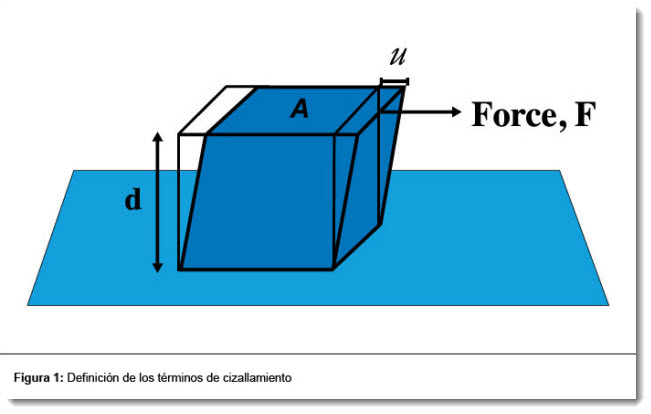
Esfuerzo de Cizalla
El esfuerzo de cizalla es una medición de la cantidad de fuerza aplicada a la muestra y se define como fuerza dividida por el área sobre la cual está siendo aplicada (ver figura 1):

Deformación por cizalla
La aplicación del esfuerzo de cizalla induce a una deformación que es cuantificada con el término deformación por cizalla. Se define como la extensión de la deformación dividida por la altura o espesor de la muestra:
Velocidad de deformación en cizalla
Para definir la velocidad de deformación en cizalla el esfuerzo debe estar en crecimiento continuo. Es la velocidad del cambio del esfuerzo con el tiempo.
La velocidad de deformación en cizalla a la cual un material está sujeto puede variar drásticamente según la forma en la cual esté siendo utilizado. Por ejemplo, una muestra almacenada en un estante está sujeta a velocidades de deformación en cizalla muy bajas en comparación con una que está siendo agitada o mezclada.
Viscosidad
La viscosidad es una medición de la resistencia del líquido a fluir, por eso es tan importante para el diseño del proceso. Se la define como el esfuerzo de cizalla dividido por la velocidad de deformación en cizalla. Los fluidos que se deforman con relativa facilidad tienen una viscosidad baja y son relativamente móviles; los fluidos con una viscosidad alta son relativamente inmóviles.
La viscosidad está influenciada por la estructura molecular, la presión, el tiempo y la temperatura. Un buen control de la temperatura es fundamental para una medida exacta de la viscosidad. La velocidad de deformación en cizalla también influye en la viscosidad. Los fluidos se definen como newtonianos si su viscosidad no cambia con la velocidad de deformación en cizalla (ver figura 2). Sin embargo, con frecuencia son no-newtonianos y muchos son fluidificados por cizalla – a mayor velocidad de deformación en cizalla aplicada, más baja es la viscosidad. En la práctica, esto se traduce como una resistencia desproporcionadamente elevada a fluir cuando, por ejemplo, el material es batido muy lentamente. De manera inversa, los materiales pueden espesarse por efecto cizalla pero no es tan común.
Medición de los datos reológicos
Los reómetros rotativos (ver figura 3) son una forma efectiva de medir los términos antes mencionados para caracterizar la reología del material. Con este tipo de reómetro la muestra suele estar ubicada entre un cono y una placa, y está sujeta a un esfuerzo de corte a través de la rotación del cono. Las geometrías de medición alternativas incluyen placas paralelas, sistemas de cilindros concéntricos (vaso y cilindro) o geometrías de placas. Los mejores instrumentos de este tipo tienen:

Utilizando la información reológica para resolver problemas prácticos
Para maximizar la relevancia de los estudios reológicos, los experimentos deben estar diseñados de modo tal que aseguren la predicción del parámetro de desempeño del caso y simulen comportamiento durante un proceso particular. En los siguientes ejemplos, se detallan estudios de diferentes alimentos, llevados a cabo con un reómetro Bohlin Gemini, para ilustrar la aplicación práctica de la información reológica.
Prediciendo el comportamiento de sedimentación de la cebada de naranja
Las partículas suspendidas en concentrado de agua de cebada sabor naranja tienden a sedimentarse bajo los efectos de la gravedad, algo que hace que el producto no resulte tan atractivo para los consumidores. Las partículas más grandes resultantes de una falla en el procesamiento, o de la floculación durante el almacenamiento, tienen una tendencia mayor a la sedimentación ya que, a mayor tamaño (y peso) de la partícula, mayor es el efecto de la gravedad. Para asegurar la calidad del producto, es necesaria la realización de una evaluación de rutina del comportamiento de sedimentación. Durante el almacenamiento, cuando transcurre la sedimentación, el líquido estará sujeto a esfuerzos de cizalla (gravitacionales) muy bajos.
Se midieron las viscosidades de dos muestras de concentrado de agua de cebada sabor naranja utilizando un reómetro de esfuerzo controlado, a esfuerzos diseñados para estimular las fuerzas gravitacionales.
El esfuerzo aplicado fue incrementado de manera escalonada (posibilitando el equilibrio de flujo en cada esfuerzo) y se produjo la información que puede observarse en las figuras 4 y 5.
La muestra (a) tiene claramente una viscosidad más elevada en condiciones de esfuerzo de cizalla bajo, que la muestra (b). Como ya mencionamos anteriormente, la viscosidad es la resistencia a fluir. Por lo tanto, esta viscosidad más elevada debería traducirse en una tasa de sedimentación más baja. Los resultados indican que la muestra (a) tiene menos posibilidades de sedimentar durante el almacenamiento que la muestra (b). Vale la pena observar que las viscosidades convergen a velocidades de deformación en cizalla más altas, y esto indica que solamente las mediciones a velocidades de deformación y esfuerzos de cizalla bajos resaltarían esta diferencia.
Comparando los esfuerzos de fluencia de diferentes fórmulas de mayonesa
Las mayonesas de bajas calorías por lo general tienen más agua que las fórmulas de mayonesas comunes. Las emulsiones de aceite en agua resultantes del producto de bajas calorías requieren de mayores concentraciones de estabilizadores agregados. El efecto de este cambio en la fórmula sobre el aspecto del producto y la procesabilidad puede investigarse comparando los esfuerzos de fluencia. Algunos materiales aparentemente no fluyen cuando están sujetos a fuerzas muy bajas pero comienzan a moverse cuando se aplica una cierta cantidad de esfuerzo. Por ejemplo, la estructura de un gel, comienza a agrietarse cuando se excede un esfuerzo de cizalla determinado y el material se torna más fluido. El punto en el cual sucede esto se conoce como esfuerzo de fluencia.
El esfuerzo de fluencia es un valor importante porque es un indicador de aspectos específicos del comportamiento del producto. Por ejemplo, una mayonesa con un esfuerzo de fluencia elevado tiene más estructura y el consumidor la percibirá como más espesa y cremosa que un producto de esfuerzo de fluencia bajo que se verá poco espeso y acuoso. Como la estructura se agrieta a cizallamientos más altos – como las velocidades de deformación en cizalla asociadas con la masticación – la muestra se verá espesa en el pote pero la sensación en la boca será fluida, agradable y no muy espesa.
Desde el punto de vista de la ingeniería de proceso, los productos con un esfuerzo de fluencia elevado tendrán un grado relativamente alto de inercia, y esto tiene un impacto sobre el tamaño de la bomba requerida para la puesta en marcha.
Hay varios métodos para medir el esfuerzo de fluencia, pero con un reómetro de esfuerzo controlado, se puede acceder directamente al esfuerzo, posibilitando la medición directa del esfuerzo de fluencia. Las "viscosidades instantáneas" (la relación instantánea/estado no estacionario del esfuerzo de cizalla sobre la velocidad de deformación en cizalla) se calculan a partir de los datos. Al confrontarlos con el esfuerzo aplicado, muestran un repentino descenso en la viscosidad en el punto donde el material fluye. El esfuerzo en este punto es el esfuerzo de fluencia. La Figura 6 muestra la viscosidad instantánea – trazos de esfuerzos de cizalla para las muestras de mayonesa antes mencionadas.
El esfuerzo de fluencia es identificado fácilmente a partir de estos gráficos como el esfuerzo en el cual la viscosidad instantánea llega al máximo. La información muestra que el esfuerzo de fluencia de la versión bajas calorías (con un mayor contenido de agua) es más elevado, y esto indica que es una emulsión más estable o estructurada.
Investigando el comportamiento viscoelástico de las cremas de margarina
Los materiales viscoelásticos presentan un comportamiento diferente a través de los distintos periodos de tiempo. Silly Putty (masa de plastilina que rebota) es un buen ejemplo. Silly Putty rebota al caer, comportándose como un sólido o mostrando un comportamiento elástico en este hecho de escala de tiempo baja/alta frecuencia. Sin embargo, si se lo deja sobre una mesa fluye lentamente, mostrando un comportamiento viscoso o similar al de un líquido, durante este episodio de escala de tiempo alta/baja frecuencia. Para investigar la viscoelasticidad de un material, se llevan a cabo experimentos oscilatorios o dinámicos. En vez de someter a la muestra a un esfuerzo rotativo continuo, se aplica un esfuerzo sinusoidal y se miden la tensión sinusoidal resultante y el retraso de fase que acompaña. La frecuencia de la señal de entrada varía durante el experimento para dar un espectro de huella digital para el material. El comportamiento dependiente de la frecuencia del producto puede traducirse directamente en información acerca de la forma en la cual se comportará durante distintos periodos de tiempo, ya que las frecuencias bajas se correlacionan con tiempos prolongados y viceversa.
El esfuerzo de fluencia es un valor importante porque es indicativo de aspectos específicos del comportamiento del producto. La Figura 7 muestra valores para dos funciones de viscoelasticidad, una relacionada con la naturaleza elástica del material (línea continua) y la otra con el comportamiento viscoso (línea punteada), medidos para dos cremas de margarina diferentes. A frecuencias bajas, las funciones son relevantes para la forma en la cual el material se comportará a lo largo de periodos largos cuando está almacenado. Un problema potencial con las cremas de margarina (emulsiones de agua en aceite) es que puede separarse después de un tiempo: un fenómeno conocido como sinéresis. La probabilidad de que una crema exhiba sinéresis puede predecirse a partir de los datos de viscoelasticidad comparando el valor de los módulos de almacenamiento G' (que describe un comportamiento elástico) y el módulo de pérdida G'' (que describe el comportamiento viscoso). Para evitar la sinéresis, el módulo de almacenamiento debe ser similar o más grande que el módulo de pérdida. Si el modulo de almacenamiento es mucho más pequeño que el modulo viscoso, el material se va a comportar más como un líquido, y habrá menos estructura en la muestra para prevenir la sinéresis.
A frecuencias bajas (relacionadas con escalas de tiempo extensas) este es el caso de la muestra (a) pero no de la muestra (b). Por lo tanto lo esperable es que la muestra (a) sea más estable: un resultado confirmado en otras pruebas.
La información a frecuencias más altas es más relevante para el comportamiento de la crema en escalas de tiempo cortas, como en el proceso de propagación. Para una buena capacidad de propagación, una muestra debería tener un modulo de almacenamiento grande en comparación con el módulo de pérdida. Esto indicaría una estructura considerable – algo sobre lo cual propagarse. Con una muestra viscosamente dominada (módulo de pérdida elevada), el material simplemente se desplomaría en vez de propagarse. La muestra (a) muestra un componente de modulo de almacenamiento más elevado que la muestra (b) a las frecuencias más elevadas relevantes y puede por lo tanto predecirse que tendrán propiedades de propagación superiores.
Conclusiones
Es evidente a partir de los estudios antes descriptos que los datos reológicos pueden facilitar la comprensión del desempeño del producto, como así también proporcionar datos para el diseño de proceso. Por lo tanto, la reología es una herramienta útil para los procesadores de alimentos que busquen acelerar y optimizar el proceso de desarrollo del producto y una opción relativamente simple para una gama de aplicaciones de Control de Calidad.
Muchos aspectos del rendimiento de los productos, incluyendo algunas variables sensoriales, pueden ser directamente correlacionados con las propiedades reológicas. Los mismos son medibles y pueden utilizarse para cuantificar el rendimiento del producto para el control de calidad (QC) o para aplicaciones relacionadas con el desarrollo de productos. Por ejemplo, la información reológica puede utilizarse para predecir propiedades como la sensación en boca o la tendencia de un material a pegarse en el paladar (una propiedad viscoelástica), la estabilidad de almacenamiento y la extensibilidad.
En algunos casos, los estudios reológicos pueden, por lo tanto, utilizarse para complementar o reemplazar, paneles de degustación que requieren mucho tiempo o regímenes de prueba más complejos.
Además, la capacidad de estudiar sistemáticamente el impacto de los aditivos o los componentes del producto sobre un aspecto particular del rendimiento, optimiza el proceso de desarrollo del producto. En resumen, los análisis reológicos pueden ser una manera rentable de verificar la consistencia del producto, para el control de calidad (QC) y/o una herramienta útil para acelerar el desarrollo del producto.
Diseño del proceso
La información sobre la viscosidad se utiliza como rutina en el diseño de muchos artículos del equipamiento de proceso, incluyendo agitadores, tuberías, bombas e intercambiadores de calor, por lo tanto es necesario contar con valores apropiados para el diseño de cualquier equipamiento de proceso. La comprensión de las propiedades reológicas también puede ayudar a los ingenieros en la evaluación de otros aspectos del diseño de proceso, y a determinar cómo se comportarán los productos nuevos en comparación con los materiales existentes.
Definición de las propiedades básicas
Para comprender la importancia de la información reológica, es necesario entender el significado de los términos básicos.
Esfuerzo de Cizalla
El esfuerzo de cizalla es una medición de la cantidad de fuerza aplicada a la muestra y se define como fuerza dividida por el área sobre la cual está siendo aplicada (ver figura 1):
Esfuerzo de cizalla ( )= fuerza/área = F/A
Deformación por cizalla
La aplicación del esfuerzo de cizalla induce a una deformación que es cuantificada con el término deformación por cizalla. Se define como la extensión de la deformación dividida por la altura o espesor de la muestra:
Deformación por cizalla ( )= deformación/altura
Velocidad de deformación en cizalla
Para definir la velocidad de deformación en cizalla el esfuerzo debe estar en crecimiento continuo. Es la velocidad del cambio del esfuerzo con el tiempo.
Velocidad de deformación en cizalla ( )= cambio en esfuerzo/cambio en tiempo= dy/dt
La velocidad de deformación en cizalla a la cual un material está sujeto puede variar drásticamente según la forma en la cual esté siendo utilizado. Por ejemplo, una muestra almacenada en un estante está sujeta a velocidades de deformación en cizalla muy bajas en comparación con una que está siendo agitada o mezclada.
Viscosidad
La viscosidad es una medición de la resistencia del líquido a fluir, por eso es tan importante para el diseño del proceso. Se la define como el esfuerzo de cizalla dividido por la velocidad de deformación en cizalla. Los fluidos que se deforman con relativa facilidad tienen una viscosidad baja y son relativamente móviles; los fluidos con una viscosidad alta son relativamente inmóviles.
Viscosidad de cizalla ( ) = esfuerzo de cizalla/velocidad de deformación en cizalla
La viscosidad está influenciada por la estructura molecular, la presión, el tiempo y la temperatura. Un buen control de la temperatura es fundamental para una medida exacta de la viscosidad. La velocidad de deformación en cizalla también influye en la viscosidad. Los fluidos se definen como newtonianos si su viscosidad no cambia con la velocidad de deformación en cizalla (ver figura 2). Sin embargo, con frecuencia son no-newtonianos y muchos son fluidificados por cizalla – a mayor velocidad de deformación en cizalla aplicada, más baja es la viscosidad. En la práctica, esto se traduce como una resistencia desproporcionadamente elevada a fluir cuando, por ejemplo, el material es batido muy lentamente. De manera inversa, los materiales pueden espesarse por efecto cizalla pero no es tan común.
Medición de los datos reológicos
Los reómetros rotativos (ver figura 3) son una forma efectiva de medir los términos antes mencionados para caracterizar la reología del material. Con este tipo de reómetro la muestra suele estar ubicada entre un cono y una placa, y está sujeta a un esfuerzo de corte a través de la rotación del cono. Las geometrías de medición alternativas incluyen placas paralelas, sistemas de cilindros concéntricos (vaso y cilindro) o geometrías de placas. Los mejores instrumentos de este tipo tienen:
- Control preciso de la temperatura
- Una apertura estrecha y controlada con un tamaño bien definido entre las dos superficies para determinar con precisión la velocidad de deformación en cizalla
- Cojinetes de aire para permitir la caracterización de los fluidos de baja viscosidad
- Control de velocidad y medición en un rango muy amplio para maximizar el rango de medición de la velocidad de deformación en cizalla
- Capacidad para aplicar cizallamiento bidireccional y llevar a cabo experimentos oscilatorios/dinámicos.
Utilizando la información reológica para resolver problemas prácticos
Para maximizar la relevancia de los estudios reológicos, los experimentos deben estar diseñados de modo tal que aseguren la predicción del parámetro de desempeño del caso y simulen comportamiento durante un proceso particular. En los siguientes ejemplos, se detallan estudios de diferentes alimentos, llevados a cabo con un reómetro Bohlin Gemini, para ilustrar la aplicación práctica de la información reológica.
Prediciendo el comportamiento de sedimentación de la cebada de naranja
Las partículas suspendidas en concentrado de agua de cebada sabor naranja tienden a sedimentarse bajo los efectos de la gravedad, algo que hace que el producto no resulte tan atractivo para los consumidores. Las partículas más grandes resultantes de una falla en el procesamiento, o de la floculación durante el almacenamiento, tienen una tendencia mayor a la sedimentación ya que, a mayor tamaño (y peso) de la partícula, mayor es el efecto de la gravedad. Para asegurar la calidad del producto, es necesaria la realización de una evaluación de rutina del comportamiento de sedimentación. Durante el almacenamiento, cuando transcurre la sedimentación, el líquido estará sujeto a esfuerzos de cizalla (gravitacionales) muy bajos.
Se midieron las viscosidades de dos muestras de concentrado de agua de cebada sabor naranja utilizando un reómetro de esfuerzo controlado, a esfuerzos diseñados para estimular las fuerzas gravitacionales.
 |
El esfuerzo aplicado fue incrementado de manera escalonada (posibilitando el equilibrio de flujo en cada esfuerzo) y se produjo la información que puede observarse en las figuras 4 y 5.
La muestra (a) tiene claramente una viscosidad más elevada en condiciones de esfuerzo de cizalla bajo, que la muestra (b). Como ya mencionamos anteriormente, la viscosidad es la resistencia a fluir. Por lo tanto, esta viscosidad más elevada debería traducirse en una tasa de sedimentación más baja. Los resultados indican que la muestra (a) tiene menos posibilidades de sedimentar durante el almacenamiento que la muestra (b). Vale la pena observar que las viscosidades convergen a velocidades de deformación en cizalla más altas, y esto indica que solamente las mediciones a velocidades de deformación y esfuerzos de cizalla bajos resaltarían esta diferencia.
Comparando los esfuerzos de fluencia de diferentes fórmulas de mayonesa
Las mayonesas de bajas calorías por lo general tienen más agua que las fórmulas de mayonesas comunes. Las emulsiones de aceite en agua resultantes del producto de bajas calorías requieren de mayores concentraciones de estabilizadores agregados. El efecto de este cambio en la fórmula sobre el aspecto del producto y la procesabilidad puede investigarse comparando los esfuerzos de fluencia. Algunos materiales aparentemente no fluyen cuando están sujetos a fuerzas muy bajas pero comienzan a moverse cuando se aplica una cierta cantidad de esfuerzo. Por ejemplo, la estructura de un gel, comienza a agrietarse cuando se excede un esfuerzo de cizalla determinado y el material se torna más fluido. El punto en el cual sucede esto se conoce como esfuerzo de fluencia.
El esfuerzo de fluencia es un valor importante porque es un indicador de aspectos específicos del comportamiento del producto. Por ejemplo, una mayonesa con un esfuerzo de fluencia elevado tiene más estructura y el consumidor la percibirá como más espesa y cremosa que un producto de esfuerzo de fluencia bajo que se verá poco espeso y acuoso. Como la estructura se agrieta a cizallamientos más altos – como las velocidades de deformación en cizalla asociadas con la masticación – la muestra se verá espesa en el pote pero la sensación en la boca será fluida, agradable y no muy espesa.
Desde el punto de vista de la ingeniería de proceso, los productos con un esfuerzo de fluencia elevado tendrán un grado relativamente alto de inercia, y esto tiene un impacto sobre el tamaño de la bomba requerida para la puesta en marcha.
Hay varios métodos para medir el esfuerzo de fluencia, pero con un reómetro de esfuerzo controlado, se puede acceder directamente al esfuerzo, posibilitando la medición directa del esfuerzo de fluencia. Las "viscosidades instantáneas" (la relación instantánea/estado no estacionario del esfuerzo de cizalla sobre la velocidad de deformación en cizalla) se calculan a partir de los datos. Al confrontarlos con el esfuerzo aplicado, muestran un repentino descenso en la viscosidad en el punto donde el material fluye. El esfuerzo en este punto es el esfuerzo de fluencia. La Figura 6 muestra la viscosidad instantánea – trazos de esfuerzos de cizalla para las muestras de mayonesa antes mencionadas.
El esfuerzo de fluencia es identificado fácilmente a partir de estos gráficos como el esfuerzo en el cual la viscosidad instantánea llega al máximo. La información muestra que el esfuerzo de fluencia de la versión bajas calorías (con un mayor contenido de agua) es más elevado, y esto indica que es una emulsión más estable o estructurada.
Investigando el comportamiento viscoelástico de las cremas de margarina
Los materiales viscoelásticos presentan un comportamiento diferente a través de los distintos periodos de tiempo. Silly Putty (masa de plastilina que rebota) es un buen ejemplo. Silly Putty rebota al caer, comportándose como un sólido o mostrando un comportamiento elástico en este hecho de escala de tiempo baja/alta frecuencia. Sin embargo, si se lo deja sobre una mesa fluye lentamente, mostrando un comportamiento viscoso o similar al de un líquido, durante este episodio de escala de tiempo alta/baja frecuencia. Para investigar la viscoelasticidad de un material, se llevan a cabo experimentos oscilatorios o dinámicos. En vez de someter a la muestra a un esfuerzo rotativo continuo, se aplica un esfuerzo sinusoidal y se miden la tensión sinusoidal resultante y el retraso de fase que acompaña. La frecuencia de la señal de entrada varía durante el experimento para dar un espectro de huella digital para el material. El comportamiento dependiente de la frecuencia del producto puede traducirse directamente en información acerca de la forma en la cual se comportará durante distintos periodos de tiempo, ya que las frecuencias bajas se correlacionan con tiempos prolongados y viceversa.
El esfuerzo de fluencia es un valor importante porque es indicativo de aspectos específicos del comportamiento del producto. La Figura 7 muestra valores para dos funciones de viscoelasticidad, una relacionada con la naturaleza elástica del material (línea continua) y la otra con el comportamiento viscoso (línea punteada), medidos para dos cremas de margarina diferentes. A frecuencias bajas, las funciones son relevantes para la forma en la cual el material se comportará a lo largo de periodos largos cuando está almacenado. Un problema potencial con las cremas de margarina (emulsiones de agua en aceite) es que puede separarse después de un tiempo: un fenómeno conocido como sinéresis. La probabilidad de que una crema exhiba sinéresis puede predecirse a partir de los datos de viscoelasticidad comparando el valor de los módulos de almacenamiento G' (que describe un comportamiento elástico) y el módulo de pérdida G'' (que describe el comportamiento viscoso). Para evitar la sinéresis, el módulo de almacenamiento debe ser similar o más grande que el módulo de pérdida. Si el modulo de almacenamiento es mucho más pequeño que el modulo viscoso, el material se va a comportar más como un líquido, y habrá menos estructura en la muestra para prevenir la sinéresis.
A frecuencias bajas (relacionadas con escalas de tiempo extensas) este es el caso de la muestra (a) pero no de la muestra (b). Por lo tanto lo esperable es que la muestra (a) sea más estable: un resultado confirmado en otras pruebas.
La información a frecuencias más altas es más relevante para el comportamiento de la crema en escalas de tiempo cortas, como en el proceso de propagación. Para una buena capacidad de propagación, una muestra debería tener un modulo de almacenamiento grande en comparación con el módulo de pérdida. Esto indicaría una estructura considerable – algo sobre lo cual propagarse. Con una muestra viscosamente dominada (módulo de pérdida elevada), el material simplemente se desplomaría en vez de propagarse. La muestra (a) muestra un componente de modulo de almacenamiento más elevado que la muestra (b) a las frecuencias más elevadas relevantes y puede por lo tanto predecirse que tendrán propiedades de propagación superiores.
Conclusiones
Es evidente a partir de los estudios antes descriptos que los datos reológicos pueden facilitar la comprensión del desempeño del producto, como así también proporcionar datos para el diseño de proceso. Por lo tanto, la reología es una herramienta útil para los procesadores de alimentos que busquen acelerar y optimizar el proceso de desarrollo del producto y una opción relativamente simple para una gama de aplicaciones de Control de Calidad.
Steve Carrington
Gerente de Producto de Sistemas de Reología - Malvern Instruments Ltd
www.malvern.co.uk

C.A.S. Instrumental S.R.L.
Iberá 2990, Buenos Aires, Argentina
Teléfono: (54-11) 4544-4011/2037 / 4546-2200
consultas@cas-instrumental.com.ar
www.cas-instrumental.com.ar
Suscribirse a:
Entradas (Atom)
